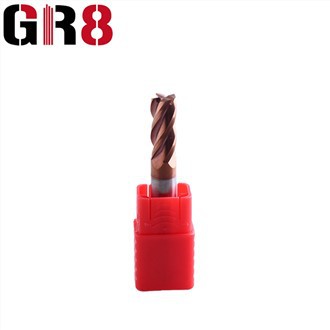
U carstvu obrade, krajnje flute krajnji mlinovi su neophodni alati, poznati po svojoj svestranosti i preciznoj preciznoj operaciji. Kao dobavljač ravnih fluta završava mlinovi, svjedočio sam iz prve ruke značajan utjecaj učitavanja čipa na performanse rezanja. Razumijevanje ovog odnosa je ključna za mašine i proizvođače koji imaju za cilj optimizirati svoje procese, poboljšati život alata i postići visoke rezultate kvalitete.
Šta je učitavanje čipova?
Opterećenje čipova, često označeno kao CL, definirano je kako se debljina čipa uklanja svaki zub krajnjeg mlina tokom jedne revolucije rezača. Obično se mjeri u inčima po zubu (IPT) ili milimetrima po zubu (mm / t). Matematički se može izračunati pomoću formule:
[CL = \ frac {feed \ stopa \ (fr)} {broj \ of \ zubi \ (n) \ puta rotacijski \ brzina \ (rpm)}]
Na primjer, ako krajnji mlin za ravne flaute ima 4 zuba, brzinu hrane od 20 inča u minuti, a rotira se na 1000 o / min, opterećenje čipova bi bilo:
[CL = \ frac {20} {4 \ puta1000} = 0,005 ° C \ per \ zub]
Uticaj opterećenja čipa na sile za rezanje
Jedan od primarnih načina učitavanja čipa utječe na rezanje ravnih milijara za završne flute je kroz njegov utjecaj na sile za rezanje. Kada je opterećenje čipa prenisko, rezni rub krajnjeg mlina možda neće efikasno uključiti materijal. Umjesto da čisto šišajte materijal, alat se tende na to. Ovo djelovanje trlja stvara prekomjerna toplina i povećava sile rezanja, što može dovesti do preranog trošenja alata, lošu površinsku finišu, pa čak i lomljenje alata.
S druge strane, kada je opterećenje čipa previsoko, krajnji mlin mora ukloniti veliku količinu materijala sa svakim zarukom zuba. To rezultira značajnim povećanjem sila za rezanje, što može uzrokovati da se alat odbija. Otklon alata može dovesti do netočnosti dimenzija u obrađenom dijelu i povećao rizik od chatter-a. Chatter je nestabilna vibracija tijekom postupka rezanja koji može proizvesti lošu površinu, oštetiti alat i smanjite ukupnu kvalitetu radnog dijela.
Uticaj na površinsku obradu
Opterećenje čipova također reprodukuje vitalnu ulogu u određivanju površine obrade obrađenog dijela. Pravi opterećenje čipova osigurava da krajnji mlin izravna materijal izrezava materijal, ostavljajući čistu i preciznu površinu. Kada je opterećenje čipa unutar optimalnog raspona, čipovi se formiraju i evakuiraju efikasno, sprječavajući da budu ponovo rez ili odlazeći za oznake na komadu.
Ako je opterećenje čipova prenisko, kao što je spomenuto, akcija trljanja može prouzrokovati mikro - ogrebotine na površini radnog komada, što rezultira grubom završetkom. Suprotno tome, prekomjerno opterećenje čipova može dovesti do neujednačenog rezanja, a neka područja radnog komada bile preko - rez, dok su drugi ispod - rez. Ovo neujednačeno rezanje može stvoriti valovite površine i lošu dimenzijsku tačnost.
Efekat na život alata
Život alata je kritični faktor obrade operacija, jer izravno utječe na troškove i efikasnost proizvodnog procesa. Opterećenje čipova ima dubok utjecaj na život ravnih fluta krajnjih mlinova.
Losiranje niskog čipa može se činiti kao sigurna opcija za izbjegavanje loma alata, ali zapravo može smanjiti život alata. Kontinuirano trljanje generira toplinu, koja može prouzrokovati najbrže omekšati i prodati brže. Uz to, nizak - čip - opterećenje - opterećenje može dovesti do izgrađene ivice (bue), gdje se male čestice stalnog materijala pridržavaju sečene ivice. Bue može promijeniti geometru vrhunske ivice, što dovodi do nedosljednog izvedbe rezanja i daljnjeg ubrzavanja aparata za aparat.
Kada je opterećenje čipa previsoko, povećane sile za rezanje mogu uzrokovati da alat doživi više stresa i umora. To može dovesti do prevrtanja, pucanja i na kraju, zatajenja alata. Odabirom odgovarajućeg učitavanja čipova strojevi mogu osigurati da krajnji mlin radi u optimalnim uvjetima, maksimizirajući svoj životni vijek i smanjuje frekvenciju zamjena alata.


Evakuacija čipova
Efikasna evakuacija čipa od suštinskog je značaja za održavanje rezanja izvedbe ravnih fluta krajnjih mlinova. Opterećenje čipova utječe na to kako se čips formiraju i uklanjaju iz zone rezanja.
Pravi opterećenje čipova proizvodi čipove odgovarajuće veličine i oblika koji se lako može evakuirati iz područja rezanja. Ravne flaute završavaju mlinice oslanjaju se na flaute kako bi se čips izrezali iz rezanja. Ako je opterećenje čipa prenisko, čips može biti premali i skloni su začepiti flaute. Začepljene flaute sprječavaju pravi protok rashladne tečnosti i maziva koji mogu povećati toplinu i trenje, što dovodi do loših performansi rezanja i oštećenja alata.
Suprotno tome, prekomjerno učitavanje čipova može rezultirati velikim, glomaznim čipovima koji mogu imati poteškoće sa evakuiranjem. Ovi veliki čipovi mogu se zaglaviti u flaute, što uzrokuje pregrijavanje alata za pregrijavanje i potencijalno prekid. Stoga je ključno odabrati teret čipa koji omogućava glatku evakuaciju čipa, osiguravajući kontinuirani i efikasan proces rezanja.
Odabir optimalnog učitavanja čipova
Odabir optimalnog opterećenja čipa za krajnje flute Krajnji mlinovi ovise o nekoliko faktora, uključujući materijal koji se obrađuje, vrstu krajnjeg mlina i specifičnog operacije obrade.
Različiti materijali imaju različite karakteristike obrade stroja, što utiču na preporučeni učitelj čipa. Na primjer, mekši materijali poput aluminija uglavnom mogu tolerirati veći opterećenje čipova u odnosu na teži materijali poput nehrđajućeg čelika. Geometrija krajnjeg mlina, uključujući i broj zuba i dizajn flaute, utiče i na odabir opterećenja čipa. Krajnji mlinovi s više zuba obično se mogu nositi sa donjim opterećenjem čipa po zubu, dok oni sa manje zuba mogu zahtijevati viši opterećenje čipova za održavanje efikasnog rezanja.
Rad obrade, poput grube ili završne obrade, također igra ulogu u određivanju tereta čipa. Tijekom operacija grubog, veći se opterećenje čipova može koristiti za uklanjanje velikih količina materijala brzo. U završnom postupku obično se radi o donjem čip-teretu obično postizanje bolje površinske obrade i veće dimenzionalne tačnosti.
Kao dobavljač izravnih flute završava mlinovi, nudimo širok spektar proizvoda pogodnih za različite aplikacije. NašRavne flaute graviranje krajnjih mlinovaDizajnirani su za precizne operacije graviranja, gdje je pravilan opterećenje čipova ključno za postizanje detaljnih i tačnih rezultata. Mi takođe pružamoKrunački krajnji mliniKrunački krajnji mlinOpcije koje su idealne za razno drvo - obrade za obradu, a svaka zahtijeva određena pitanja o učitavanju čipova.
Zaključak
Zaključno, opterećenje čipova ima značajan utjecaj na rezanje performansi ravnih fluta krajnjih mlinova. Utječe na sile rezanja, površinski završnu obradu, život alata i evakuaciju čipa. Razumijevanjem odnosa između tereta čipa i ovih faktora, mašinisti mogu donositi informirane odluke za optimizaciju procesa obrade.
Kao dobavljač, posvećeni smo pružanju visokog kvaliteta izravnih flute i potrebnu tehničku podršku za pomoć našim kupcima da odabere pravi alate i određuju optimalni opterećenje čipova za svoje specifične aplikacije. Ako ste zainteresirani za saznanje više o našim proizvodima ili vam treba pomoć u odabiru odgovarajućih krajnjih mlin za izravne flute za svoj projekt, ohrabrujemo vas da nas kontaktirate za raspravu o nabavci. Naš tim stručnjaka spreman je da vam pruži smjernice i rješenja koja trebate postići najbolje rezultate rezanja.
Reference
- Trent, EM, & Wright, PK (2000). Rezanje metala. Butterworth - Heinemann.
- Shaw, MC (2005). Principi rezanja metala. Oxford University Press.
- Byrne, G., Dornfeld, D., Inasaki, I., Ketteler, G. i Ulsoy, AG (2003). Mehanika obrade: analitički pristup proceni obrade. CIRP anali - proizvodna tehnologija.